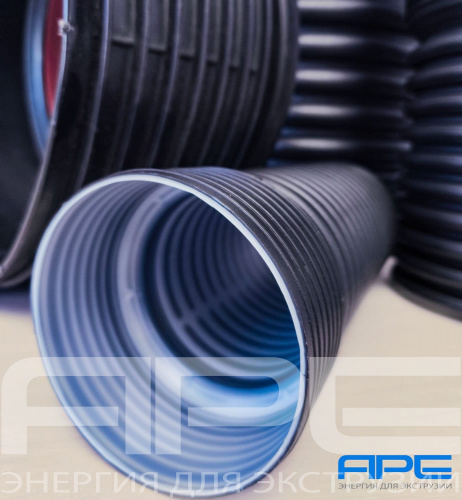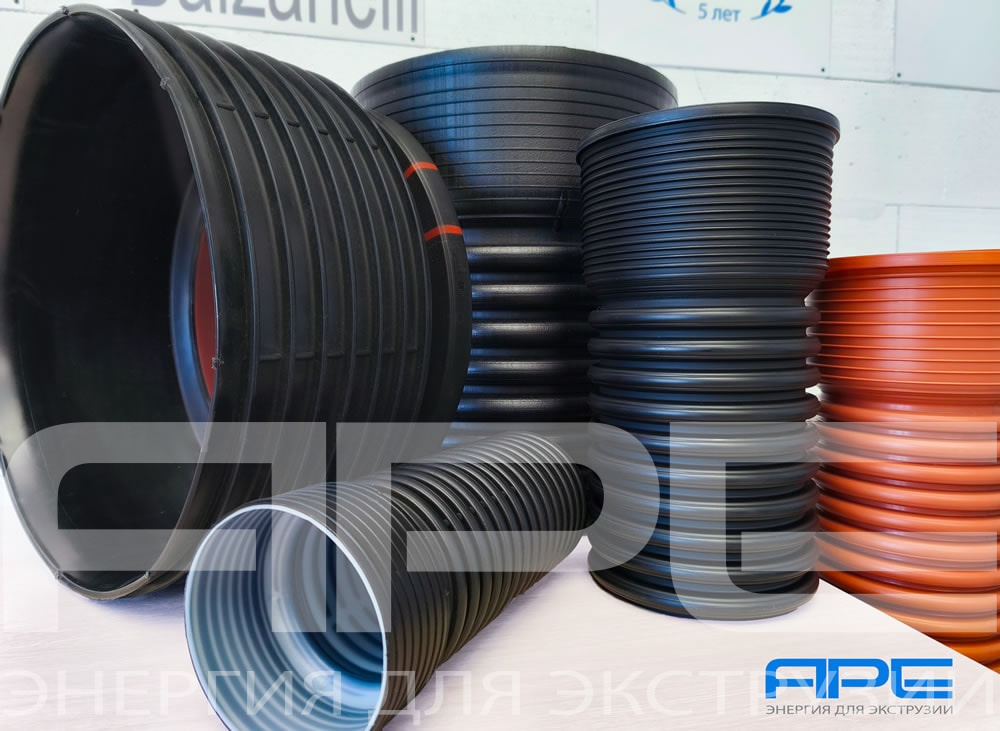
Решение №1: формование раструба непосредственно в гофраторе («раструб в линию»).
Является наиболее оптимальным для начинающих или осваивающих выпуск новой продукции предприятий.
В цепь гофратора вставляются формообразующие раструб молды и раструб формуется в процессе производства гофрированной трубы непосредственно в гофраторе. Наши гофраторы позволяют делать как одностенный, так и двустенный раструб.
Преимущества данного решения:
- Простота, удобство и стабильное качество;
- Исключены ручные операции;
- Стандартные требования к квалификации персонала;
- Применяется для труб диаметром от ID50 мм до OD2000 мм
Однако, здесь имеются и недостатки:
- Снижение общей скорости линии от 20% до 40% (в зависимости от диаметра трубы);
- Ограниченный диапазон жесткости раструба;
- Длина цепи гофратора является фиксированной, что ограничивает гибкость в выборе длины отрезка трубы и не позволяет изготавливать трубы с произвольными длинами отрезков между раструбами, а также ограничивает максимальную длину трубы (как правило не более 6 метров);
- Длина отрезка трубы задается установкой соответствующего расположения формообразующего молда;
- При формировании раструба в гофраторе неизбежно образуется участок, подлежащий отрезке и последующей переработке.
Решение №2: сварка фитинга или муфты методом трения (для труб диаметром до OD630 мм).
Является одним из самых доступных.
Труба после отрезки подается напрямую в автономный раструбовочный станок, где к торцу трубы силой трения приваривается предварительно изготовленная на термопластавтомате муфта. В раструбовщике такого типа предусмотрено отделения для заранее подготовленных муфт, которые автоматически или с помощью оператора вставляется в мандрину на высоких скоростях при поступлении очередной заготовки трубы в станок. Завершая скоростное вращение, мандрина быстро останавливается и, таким образом, из-за трения материал внутри муфты нагревается и плавится. После полной остановки происходит охлаждение в трубе. Опционально можно внедрить контроль качества места сварки – проверка внешним давлением.
Преимущества:
-
Жесткость создаваемого раструба (изготовление муфты на ТПА позволяет увеличить количество рёбер жёсткости муфты);
- Диапазон длин отрезков труб в данном случае гибко варьируется от 3 до 12 метров;
- Не оказывает влияние на скорость экструзионной линии. Кроме того, для сохранения максимальной скорости работы экструзионной линии, предусмотрена возможность нарезки одного длинного, а затем, одного короткого участка трубы;
- На фитинге можно наносить логотип компании и прочую необходимую маркировку;
- Раструбная машина такого типа доступна в 2 конфигурациях: с одной или двумя станциями приварки.
Недостатки:
- Применима для труб диаметром не более OD630 мм;
- Требуется дополнительное оборудование: ТПА, установка для приварки муфты.
Решение №3: формование муфты на гофре методом наплавки (для труб диаметром от ID110 до OD1200 мм).
Самое производительное решение.
В этом случае не требуется предварительное литьё фитинга, его формует непосредственно раструбовочный станок. Труба после отрезки попадает в устройство, которое имеет схожие принципы работы с ТПА, где на трубу непосредственно льётся раструб любой формы, с любым типом жёсткости.
Нашими партнерами запатентована автоматическая раструбовочная машина, работающая в составе экструзионной линии для одно- и двустенных гофрированных труб диаметрами от ID110 мм до OD1200 мм.
Преимущества данной системы:
- не требует замедления экструзионной линии во время производства раструба;
- более стабильные геометрические размеры раструба вследствие отсутствия усадки;
- экономия на сырье (при формовании раструба в гофраторе он в два раза длиннее и имеет запланированный отход);
- возможность формования раструба на трубах любой длинны (при производстве раструба в гофраторе трубы могут быть только предварительно заданной длины);
- исключены ручные операции, нет необходимости тратить время и деньги на контроль качества приварки фитинга;
- независимость от поставщиков фитингов.
Недостатки:
- Требуется дополнительное оборудования: раструбовщик.
Выбор оптимального метода формирования и соединения раструба определяется множеством факторов: типом и назначением трубопровода, требованиями к материалам, экономическими соображениями производителя и условиями эксплуатации. Наиболее перспективными считаются комбинированные подходы, сочетающие лучшие стороны различных технологий, обеспечивая оптимальный баланс цены, качества и удобства монтажа.